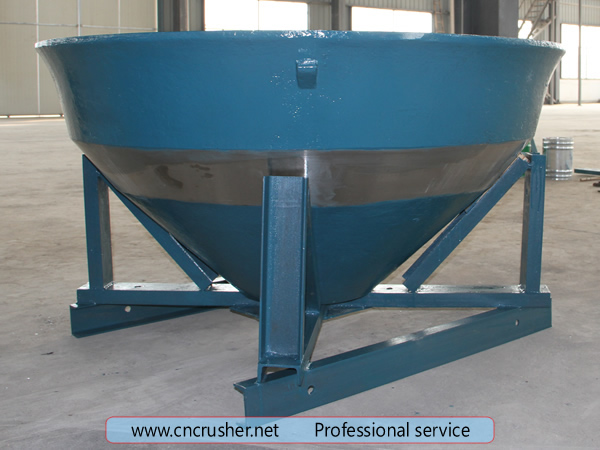
Hochmanganstahl-Konkav, Mantel, Schüsselfutter
Materialqualitäten
| Grade | C% | Mn% | Cr% | Mo% | As-cast HB | Arbeitsverfestigt HB |
| Mn13Cr2 | 1.1–1.3 | 13–14 | 2.0 | — | 200–220 | 450–500 |
| Mn18Cr2 | 1.2–1.3 | 18–19 | 2.0 | — | 200–220 | 500–550 |
| Mn21Cr2 | 1.2–1.4 | 21–22 | 2.0 | — | 210–230 | 520–570 |
| Mn21Cr2Mo | 1.2–1.4 | 21–22 | 2.0 | 0.5–1.0 | 220–240 | 550–600 |
工作硬化
Manganstahl beginnt bei etwa 200 HB im Gusszustand. Unter Schlageinwirkung wandelt sich die Oberflächenschicht in Martensit um – die Härte steigt auf über 500 HB, während der Kern duktil bleibt. Das Teil wird mit zunehmender Betriebsdauer härter. Keine Sprödigkeit – die austenitische Struktur absorbiert Schlagenergie ohne Rissbildung.
Anwendungshandbuch
Mn13Cr2— Standardqualität. Mittlere Verschleißanwendungen: Kalkstein, Dolomit. Niedrigste Kosten pro Tonne für weiches bis mittleres Gestein.
Mn18Cr2— Höherer Mangananteil verlängert die Kaltverfestigungstiefe. Granit, Basalt, Quarzit. Häufigste Güteklasse für Kegelbrecher-Verschleißplatten.
Mn21Cr2— Hochmangan für maximale Dicke der Verschleißschicht. Abrasive Erze, Eisenerz, Kupfererz.
Mn21Cr2Mo— Molybdänzusatz verbessert die Streckgrenze bei Temperatur. Hochschlag-, Hochverschleißbedingungen. Gyratorbrecher-Konkave, primäre Backenplatten.
Gießen und Wärmebehandlung
Sandguss. Gegossen bei 1.380–1.420 °C. Langsam in der Form auf 315 °C abgekühlt, dann in einen vorgeheizten Ofen (260 °C) überführt. Mit 40 °C/h auf 650 °C hochgefahren, gehalten (1,5 h × maximale Dicke in Zoll), auf 1.100 °C hochgefahren, erneut gehalten, dann wasserabgeschreckt. UT-Prüfung vor der Bearbeitung.
Kompatibilität
Symons 2ft–7ft | Metso HP100–HP800, GP11–GP550, MP800–MP2500 | Sandvik CH420–CH890, CS420–CS660 | Minyu MCC/MSP series | Telsmith SBS 38–68 | OMNICONE 937–1560 | Gyradisc 36"–84"
Geben Sie Ihr Maschinenmodell und Ihre Teilenummer für ein Angebot an.